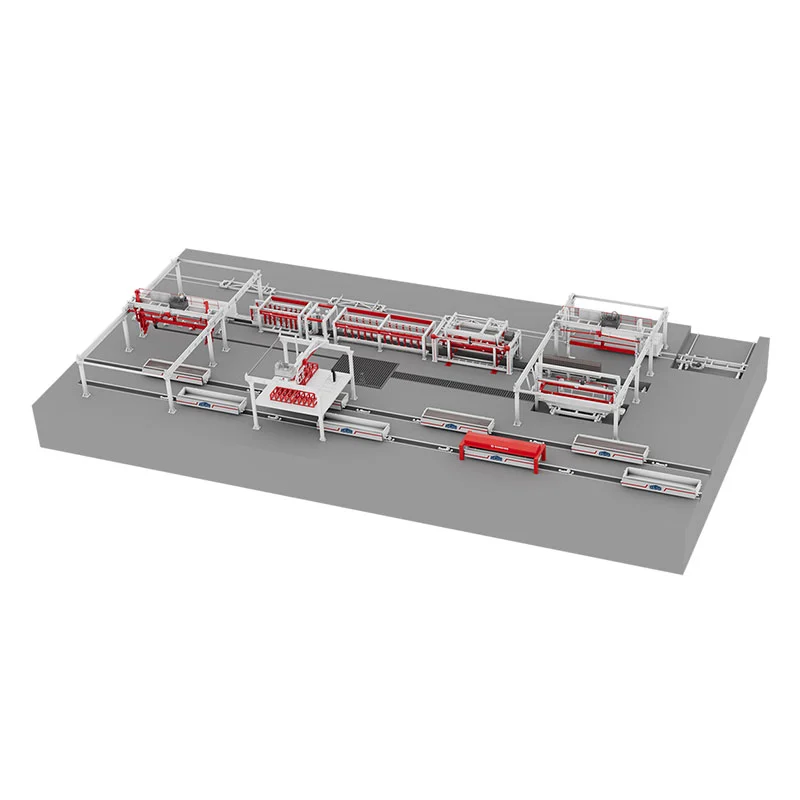
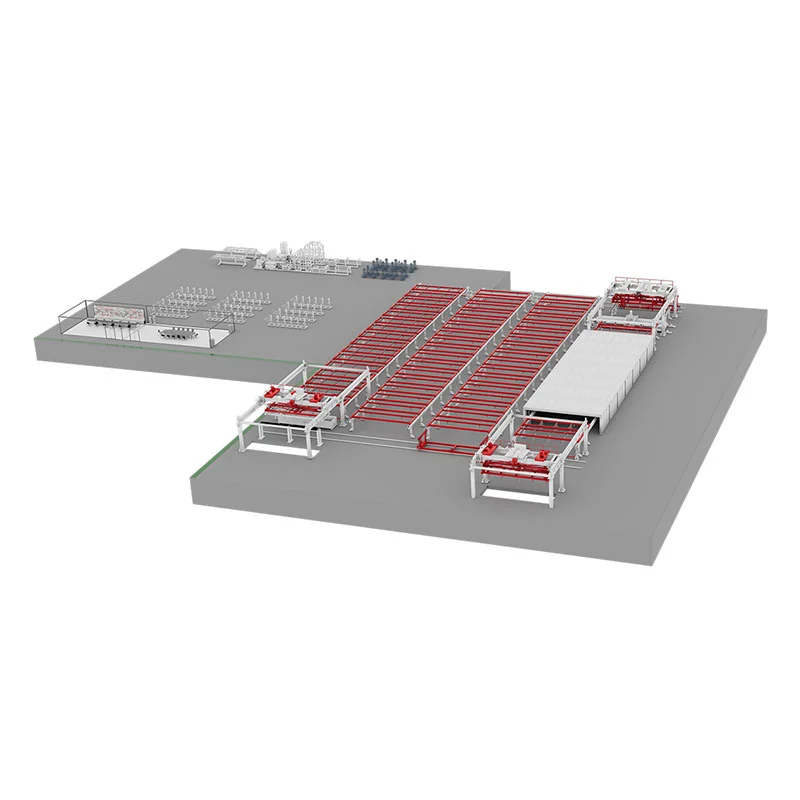
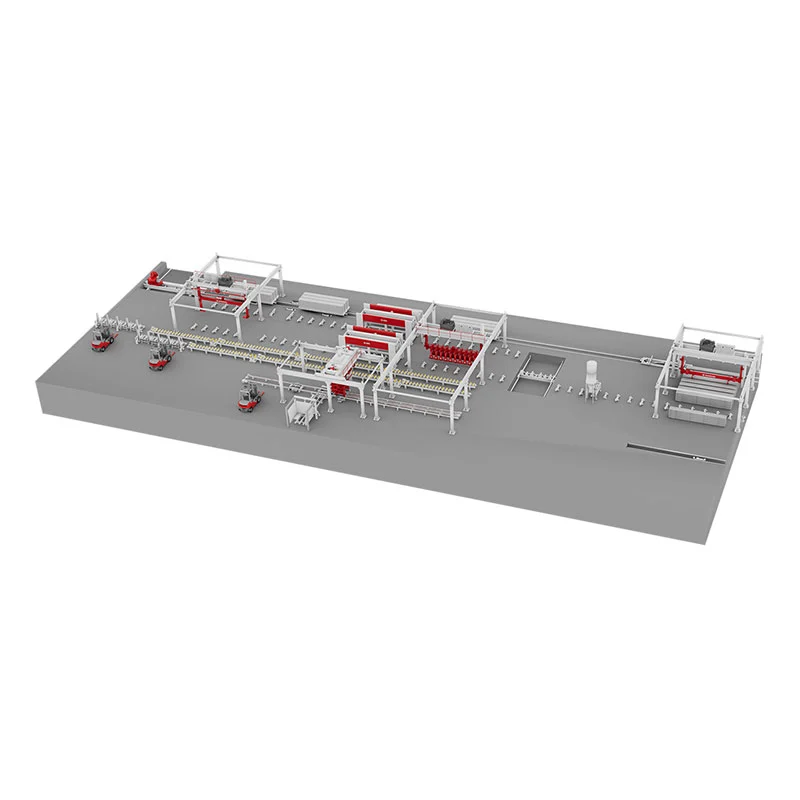
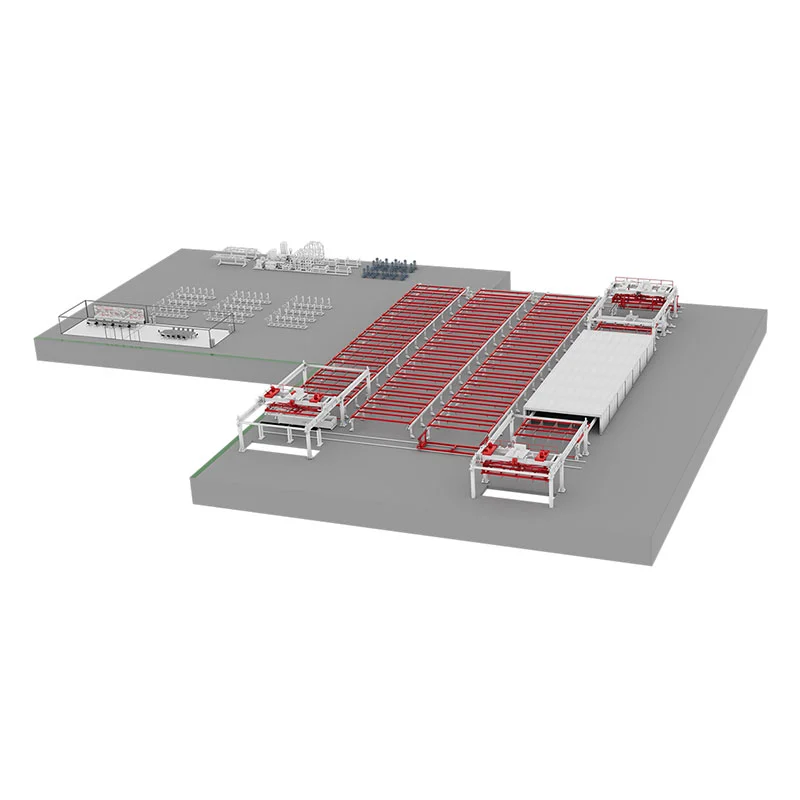
Leder du efter holdbart udstyr af høj kvalitet til dit AAC Board Manufacturing Workshop? Partner med ZENITH! Vi er en fabrik, der tilbyder fuldt udstyrede maskiner, der er i stand til at håndtere hele AAC-pladeproduktionsprocessen, med en årlig kapacitet på 20.000 til 300.000 kubikmeter. Kontakt os for at indlede et gensidigt fordelagtigt samarbejde.
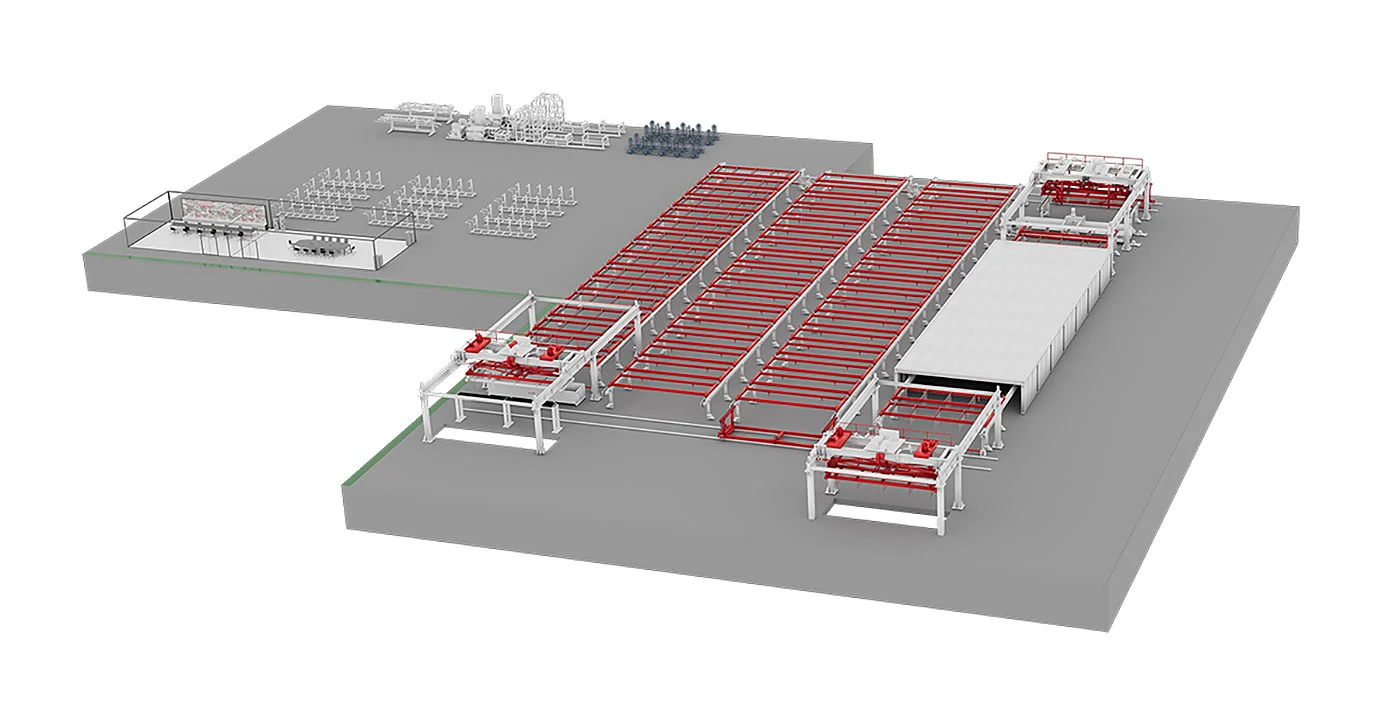
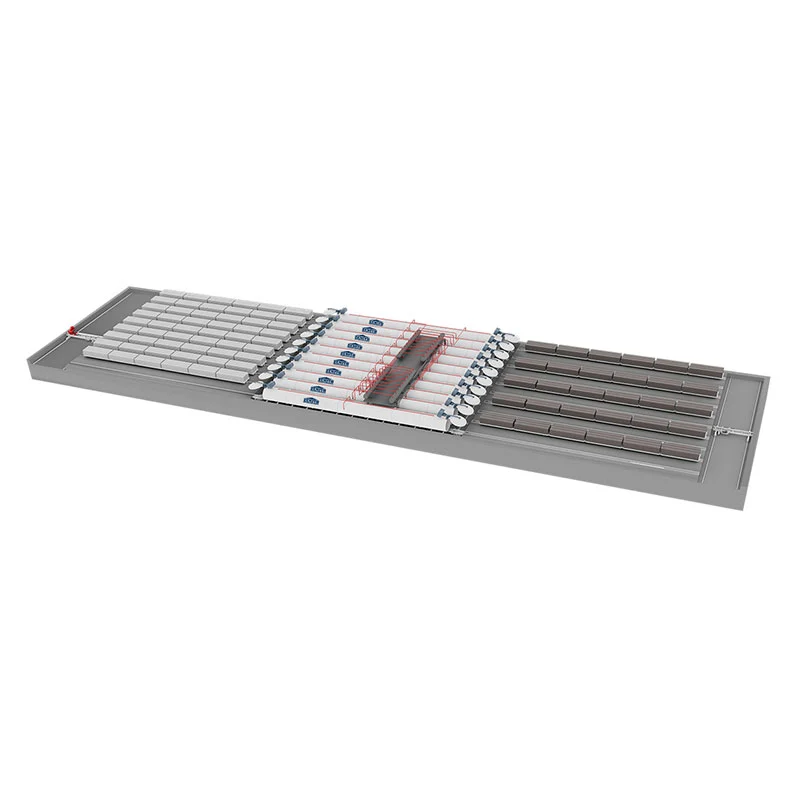
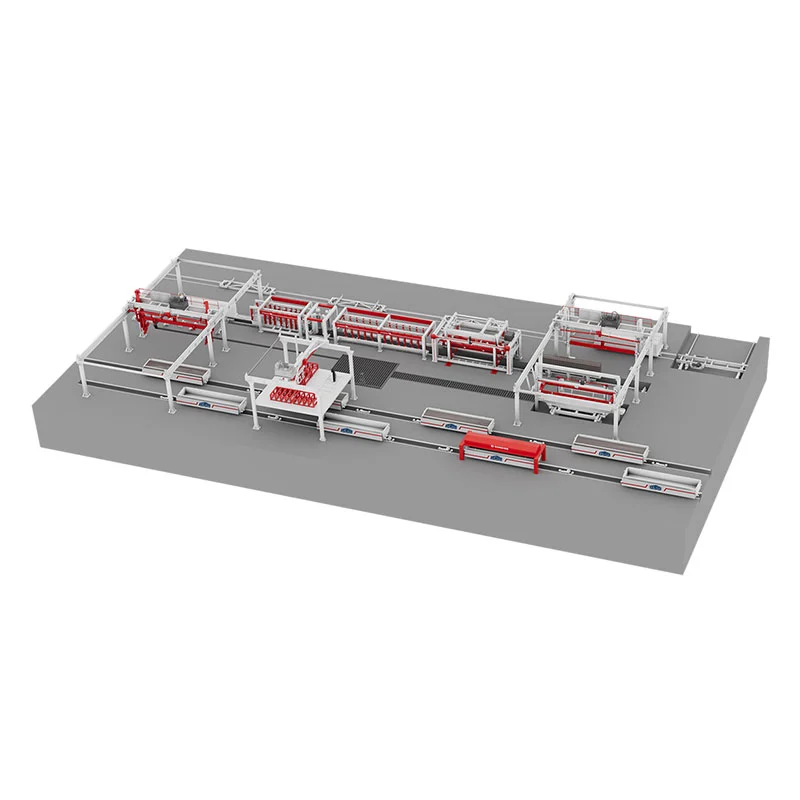
Vores avancerede AAC Board Manufacturing Workshop muliggør højautomatiseret, mekaniseret produktion af luftbetonplader (AAC). Gennem processer som batching, opskumning, skæring og autoklavering kan værkstedet forarbejde flyveaske, silicasand og slagger til porøs AAC-beton, der er let, men alligevel tilbyder fremragende varme- og lydisolering. Vores udstyr er perfekt konfigureret til forarbejdningen, især i skære- og autoklaveringstrinene, da det ene trin bestemmer produktpræcisionen, og det andet er en kerneproces for det færdige produkts kvalitet.
Oversigt over produktionsprocessen
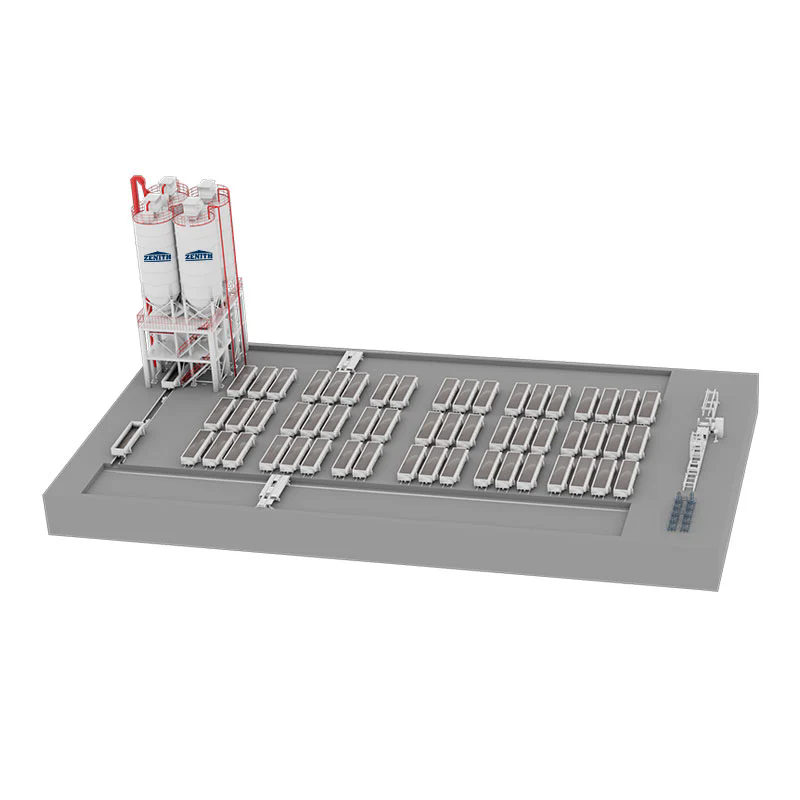
1. Opbevaring og forsyning af gasbetonblokråmaterialer: Råmaterialer transporteres til fabrikken med lastbil. Flyveaske (eller sand, stenpulver) er centralt placeret i råvaregården og læsses i tragte efter behov. Cement i sække eller bulk opbevares i cementsiloen og læsses i tragte efter behov. Kemikalier og aluminiumspulver opbevares i separate kemikalie- og aluminiumspulversiloer og transporteres separat til produktionsværkstedet efter behov.
2. Behandling af luftbetonblokråmateriale: Flyveaske (eller sand, stenpulver) føres ind i kuglemøllen via en elektromagnetisk vibrerende føder og båndtransportør. Den fint formalede flyveaske (eller sand, stenpulver) pumpes derefter til gylletanke til opbevaring.
3. Beluftet blokbatchning, blanding og støbning: Kalk og cement transporteres med en skruetransportør under pulverbatchingsiloen. Materialerne tilføres sekventielt til en automatisk vægt til kumulativ vejning. En skruetransportør under vægten tilfører materialerne jævnt i støbeblanderen.
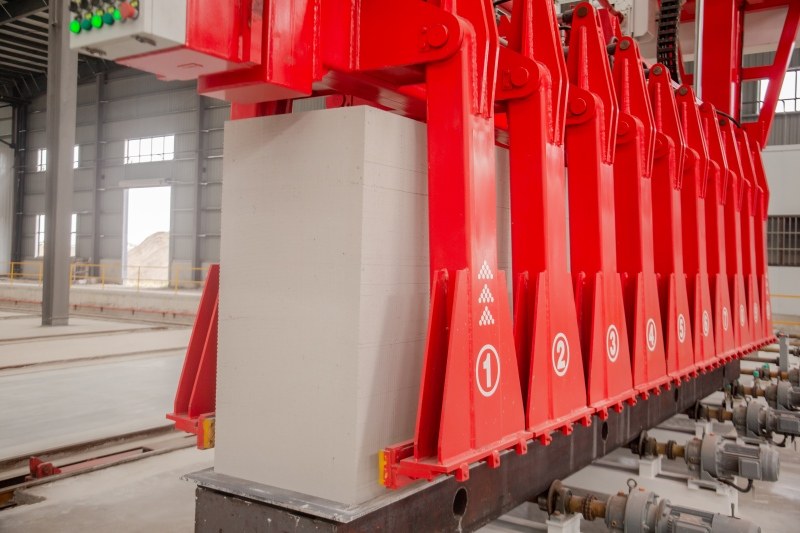
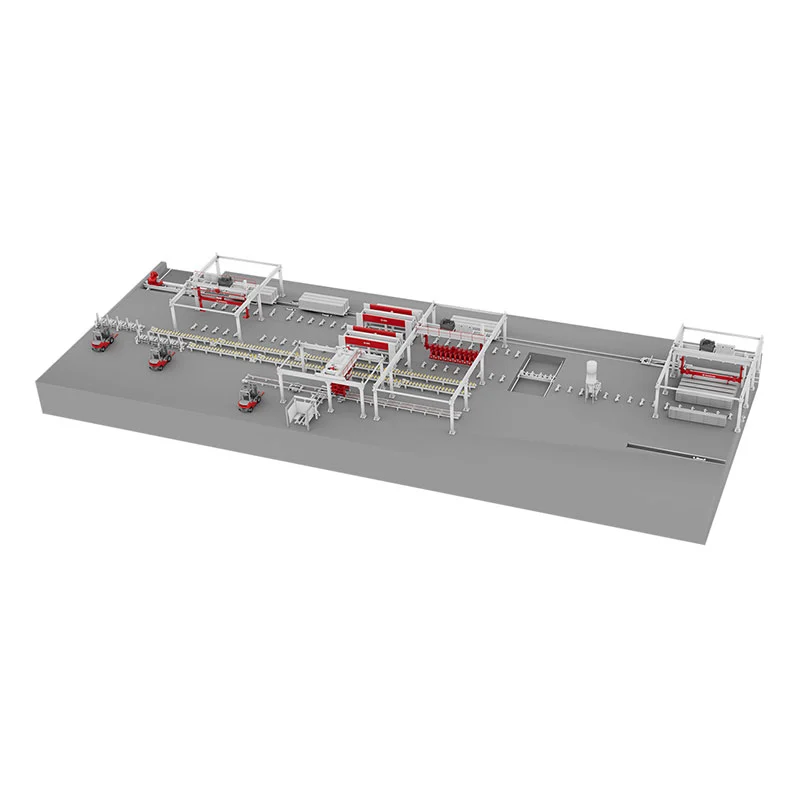
4. Indledende hærdning og skæring af beluftede blokke: Efter støbning skubbes formen ind i det indledende hærdekammer af en transportkæde til gasgenerering og indledende kondensering. Rumtemperaturen er 50-70 ℃, og den indledende hærdetid er 1,5-2 timer (denne proces kan udelades afhængigt af gunstige geografiske forhold). Efter indledende hærdning løfter en undertrykshejs formrammen og emnet sammen på et skærebord med en forudplaceret bundplade. Formrammen fjernes. Skæremaskinen udfører derefter tværgående og langsgående snit og fræser de brødlignende ender af barren. Formrammen hejses tilbage på formtransportkøretøjet til manuel rensning og affedtning og hejses derefter op på formvognen til montering til næste støbning. De afskårne barrer, sammen med bundpladen, hejses op på bilen af en traverskran og stables i to lag med fire understøtninger mellem hvert lag. Flere biler er samlet.
Kundernes nærhed er en af vores styrker. Når du har brug for os, kan du stole på os. Vi gør alt, hvad vi kan for at være tilgængelige for dig i hele verden og for at kunne reagere så hurtigt som muligt, når det betyder noget.
Ved at sende kontaktformularen accepterer du, at dine data kan bruges til at behandle din anmodning (yderligere oplysninger og tilbagekaldelsesmeddelelser kan findes i databeskyttelseserklæringen).
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik